


Proizvodnja SMC dijela ne završava kada se otvori preša za kompresijsko kalupljenje. Većina oblikovanih komponenti i dalje zahtijeva obrezivanje rubova, strojnu obradu rupa, uklanjanje bljeskalice, izreze ili završnu obradu dimenzija prije sastavljanja.
Metoda podrezivanja može izravno utjecati na točnost dimenzija, kvalitetu rubova, vrijeme ciklusa, potrošnju alata, stvaranje prašine i na kraju cijenu po gotovoj komponenti.
Za automobilske ploče, električna kućišta, komponente baterija, dijelove uređaja i druge proizvode lijevane kompresijom, proizvođači obično biraju između CNC glodanja, rezanja abrazivnim vodenim mlazom, rezanja kalupa, piljenja ili brušenja, ručnog rezanja i, u odabranim primjenama, laserskog rezanja.
Ne postoji jedinstvena najbolja metoda za svaku SMC komponentu. Ispravan izbor ovisi o geometriji dijela, SMC formulaciji, debljini stjenke, obujmu proizvodnje, zahtjevima tolerancije, daljnjoj završnoj obradi i potrebnoj razini automatizacije.
Kako odabrati metodu obrezivanja SMC dijelova
Praktična odluka o podrezivanju trebala bi započeti s pet pitanja:
- Koliki je godišnji obujam proizvodnje?
- Koliko je složena kontura trima?
- Koja dimenzijska tolerancija je potrebna?
- Koliko je gust i abrazivan SMC materijal?
- Hoće li proces obrezivanja biti ručni, temeljen na CNC-u ili integriran u automatiziranu proizvodnu ćeliju?
Za prototipove i male proizvodne serije, fleksibilni procesi kao što su CNC usmjeravanje i rezanje vodenim mlazom obično izbjegavaju troškove namjenskog alata za rezanje. Za stabilnu, masovnu automobilsku proizvodnju, rezanje matrica može opravdati mnogo veće početno ulaganje u alate zbog svog kratkog vremena ciklusa.
CNC glodanje zauzima sredinu. Programabilan je, prikladan za rupe i složene profile i može se ugraditi u robotske ili automatske proizvodne ćelije.
| Metoda podrezivanja | Tipična primjena | Opseg proizvodnje | Fleksibilnost | Potencijal točnosti | Početni trošak alata |
|---|---|---|---|---|---|
| CNC glodanje | Složene konture, rupe, utori | Od niske prema visokoj | visoko | visoko | srednje |
| Abrazivni vodeni mlaz | Debeli ili složeni kompozitni profili | Niska do srednja | Vrlo visoko | visoko | srednje |
| Urezivanje / prešanje | Dijelovi koji se ponavljaju u proizvodnji | visoko | Niska | visoko after tooling validation | visoko |
| Pila / abrazivno rezanje | Ravni ili jednostavni rubovi | Niska do srednja | srednje | srednje | Niska |
| Ručno podrezivanje | Prototip, popravak, sekundarna dorada | Niska | Vrlo visoko | Ovisno o operateru | Niska |
| Rezanje laserom | Odabrane tanke ili posebne kompozitne aplikacije | Ovisno o aplikaciji | visoko | Potencijalno visoka | visoko |
Primjer 1: Vanjska komponenta automobila velike količine
Razmotrite SMC automobilsku ploču koja se proizvodi u 60 000 komada godišnje sa stabilnim dizajnom i ponovljivom linijom obloga.
Namjenska operacija rezanja ili visoko automatizirana CNC ćelija za obrezivanje može pružiti bolju ekonomičnost od opetovane obrade svakog ruba na stroju opće namjene.
Veća ulaganja u alate raspoređena su na desetke tisuća dijelova.
Primjer 2: Kućište za opremu male količine energije
Sada razmislite o SMC kućištu proizvedenom u samo 2000 komada godišnje, s nekoliko veličina proizvoda i redovitim inženjerskim izmjenama.
CNC glodalicu ili sustav vodenim mlazom obično je lakše reprogramirati nego namjensku matricu za rezanje.
Hibridni proces također može imati smisla. Rezanje vodenim mlazom može brzo ukloniti velike dijelove, nakon čega slijedi CNC usmjeravanje rupa za montažu, kritičnih sučelja i značajki visoke tolerancije.
CNC glodanje, vodeni mlaz, rezanje kalupa i druge metode
SMC sadrži ojačanje, smolu i često mineralna punila. Ovi sastojci čine materijal vrlo različitim od strojne obrade aluminija ili termoplasta bez punila.
Staklena vlakna, karbonska vlakna i punila mogu ubrzati trošenje alata. Objavljene studije strojne obrade na SMC-u pokazale su da se sile rezanja povećavaju kako se alat troši, što znači da se stanje alata treba tretirati kao varijabla procesa, a ne jednostavno čekati vidljivi kvar alata.
CNC glodanje
CNC glodanje jedno je od najsvestranijih rješenja za SMC obrezivanje.
Može obraditi:
- vanjske konture;
- rupe i otvori;
- prorezi;
- značajke montaže;
- završna obrada rubova;
- više varijanti dijelova korištenjem različitih CNC programa.
Za početni razvoj procesa, proizvođači mogu procijeniti brzine vretena u rasponu od približno 12.000–24.000 o/min s odgovarajućim alatima za rezanje kompozita malog promjera. Brzine posmaka mogu početi oko 1–6 m/min, a zatim se optimiziraju kroz probe rezanja.
Ove brojke su početne točke razvoja procesa, a ne univerzalne postavke.
Konačni parametri ovise o opterećenju vlaknima, sadržaju punila, debljini, geometriji rezača, promjeru alata, krutosti vretena, krutosti učvršćenja, potrebnoj završnoj obradi rubova i učinku izvlačenja.
Alati od tvrdog metala mogu se koristiti za mnoge primjene, dok se alati s dijamantnim premazom ili PCD mogu procijeniti tamo gdje abrazivno trošenje postaje glavni trošak proizvodnje.
Korisna strategija promjene alata nije jednostavno:
Zamijenite rezač nakon X dijelova.
Umjesto toga, nadzirite:
- akumulirana duljina rezanja;
- opterećenje vretena;
- sila rezanja ako je dostupna;
- hrapavost ruba;
- čičak ili izbijanje vlakana;
- dimenzionalni pomak.
Alat treba promijeniti kada počne mjerljivo pogoršanje kvalitete, a ne prema proizvoljnom univerzalnom broju dijelova.
Abrazivno rezanje vodenim mlazom
Abrazivna obrada vodenim mlazom uklanja materijal bez stvaranja iste zone utjecaja topline kao kod termičkog rezanja.
Stoga je atraktivan za kompozitne komponente gdje je važno smanjiti toplinsku štetu.
Tipične varijable razvoja procesa uključuju:
- pritisak vode;
- brzina protoka abraziva;
- veličina abrazivnih čestica;
- promjer mlaznice;
- udaljenost odstupanja;
- brzina poprečnog kretanja;
- piercing strategija.
Industrijski sustavi mogu raditi u rasponu tlaka od otprilike 250-400 MPa, s granatnim abrazivima kao što je približno 80 mesh koji se često koriste kao početna točka za procesna ispitivanja.
Međutim, povećanje brzine pomicanja jednostavno radi skraćivanja vremena ciklusa može povećati sužavanje zareza ili smanjiti kvalitetu donjeg ruba.
Istraživanje koje uključuje abrazivno obrezivanje vodenim mlazom nasjeckanih vlakana SMC pokazalo je da odgovarajući radni uvjeti mogu proizvesti relativno ujednačene površine s ograničenim izvlačenjem vlakana.
Die or Press Trimming
Rezanje kalupa je posebno privlačno kada:
- obujam proizvodnje je visok;
- geometrija dijela je stabilna;
- trim linije ponavljaju od dijela do dijela;
- kratko vrijeme takta je važno.
Alat za rezanje mora biti dizajniran oko stvarne oblikovane komponente, a ne samo prema nominalnoj CAD geometriji.
Skupljanje kalupa, opruga, iskrivljenje dijela, varijacija debljine i ponovljivost pozicioniranja utječu na točnost konačnog obrezivanja.
Potrebnu silu pritiska treba izračunati iz ukupnog opsega rezanja, debljine materijala, efektivne otpornosti na smicanje, broja istodobnih značajki podrezivanja i odgovarajućeg inženjerskog faktora sigurnosti.
Iz tog razloga, izjava da svaka SMC komponenta treba određenu fiksnu tonažu dotjerivanja bila bi pogrešna.
Glavni nedostatak rezanja matrice je ulaganje alata. Ako se dizajn komponente često mijenja, modificiranje ili zamjena trim matrice može eliminirati veliki dio ekonomske prednosti.
Lasersko rezanje
Lasersko rezanje nudi brzo beskontaktno kretanje i fleksibilno CNC programiranje, ali se ne bi trebalo automatski smatrati preferiranim rješenjem za SMC.
Matrice od duroplastične smole i ojačavajuća vlakna različito reagiraju na koncentriranu toplinsku energiju. Ovisno o formulaciji materijala i laserskim uvjetima, potencijalni problemi uključuju:
- degradacija matrice;
- obezbojenje;
- karbonizirani rubovi;
- stvaranje dima;
- zone pod utjecajem topline;
- promjene u ljepljivim površinama.
Iz tog razloga, parametri lasera kao što su snaga, žarišni položaj, pomoćni plin, brzina skeniranja i broj prolaza trebaju se razviti kroz testiranje kupona sa stvarnom SMC formulacijom.
Za mnoge konvencionalne SMC komponente od staklenih vlakana lakše je kvalificirati usmjeravanje, vodeni mlaz ili mehaničko podrezivanje.
Primjer: Obrezivanje 200 × 300 × 3,5 mm SMC dijela
Razmotrite pojednostavljenu komponentu kućišta sa sljedećim zahtjevima:
- Veličina dijela: 200 × 300 mm
- Debljina: 3,5 mm
- Približna trim staza: 1.000 mm
- Potrebna tolerancija: ±0,30 mm
- Godišnji volumen: 40 000 dijelova
- Nekoliko izbušenih rupa za pričvršćivanje
Za CNC glodanje, vrijeme obrade može se procijeniti kao:
Vrijeme rezanja = duljina putanje alata ÷ efektivna brzina napredovanja
Ako je potvrđena efektivna programirana brzina napredovanja od 3 m/min:
1,0 m ÷ 3 m/min ≈ 20 sekundi
To ne znači da cijeli ciklus dijela traje 20 sekundi.
Kalkulacija proizvodnje također mora uključivati:
- utovar robota ili operatera;
- mjesto dijela;
- pristup i povlačenje alata;
- obrada rupa;
- istovar;
- uklanjanje prašine;
- izmjene alata;
- inspekcijski dodatak.
Ako utovar, pozicioniranje, bušenje, usmjeravanje i istovar rezultiraju ukupnim ciklusom od 50 sekundi, taj broj—a ne teoretsko vrijeme rezanja—treba koristiti za planiranje kapaciteta.
Za 40.000 stabilnih dijelova godišnje, proizvođač bi zatim trebao usporediti godišnji trošak strojne obrade s amortiziranim troškom i kraćim vremenom takta namjenskog rezanja matrice.
To je ispravan način ekonomske usporedbe procesa.
Ćelije za fiksiranje i automatizirano SMC podrezivanje
Precizna oprema za rezanje ne može nadoknaditi loše držanje.
SMC dijelovi mogu sadržavati zakrivljene površine, promjenjive debljine stijenki, oblikovana rebra i zaostalu deformaciju. Prekomjerna sila stezanja može deformirati dio tijekom strojne obrade i uzrokovati pogreške u dimenzijama nakon otpuštanja.
Uobičajene opcije učvršćenja uključuju:
Vakuumski uređaji
Vakuumski učvršćivači pružaju raspodijeljenu silu držanja i brzo opterećenje, posebno za velike komponente u obliku školjke.
Učinkoviti su kada je dostupna dovoljna površina za brtvljenje.
Mehaničko stezanje
Mehaničke stezaljke omogućuju jaču pozitivnu retenciju, ali ih treba postaviti izvan kritičnih kozmetičkih ili mjernih površina.
Primjena pretjeranog pritiska stezanja na nepodržane SMC stijenke može privremeno izobličiti komponentu.
Lociranje pinova i namjenskih gnijezda
Proizvodno učvršćenje često kombinira konturno gnijezdo s klinovima za lociranje i odabranim stezaljkama.
Strategija datuma 3-2-1 može se koristiti gdje je prikladno za uspostavljanje ponovljivog strojnog koordinatnog sustava uz izbjegavanje nepotrebnog pretjeranog ograničenja.
Učvršćenje bi trebalo osigurati slobodan prostor ispod trim staze tako da rezač ne dodiruje učvršćenje.
Robustan automatizirani niz može izgledati ovako:
SMC kompresijska preša → Robotsko vađenje iz kalupa → Hlađenje/Stabilizacija → Pozicioniranje dijelova → CNC ili robotsko obrezivanje → Bušenje → Uklanjanje prašine → Inspekcija
Automatizacija također može uključivati:
- robot za utovar i istovar;
- automatska izmjena alata;
- praćenje vakuuma;
- senzori za potvrdu učvršćenja;
- orijentacija temeljena na viziji;
- praćenje opterećenja vretena;
- brojači vijeka trajanja alata;
- sigurnosne blokade.
Za proizvođače koji procjenjuju automatiziranu ćeliju za rezanje, ROI bi se trebao izračunati iz ukupnog smanjenja rada, poboljšanja takt-timea, smanjenja otpada, potrošnje alata, radnog vremena, održavanja i obujma proizvodnje—ne samo nabavne cijene robota.
Kontrola prašine, sigurnost radnika i rukovanje otpadom
Mehaničko podrezivanje stvrdnutog SMC-a može stvoriti fine čestice koje sadrže stvrdnutu smolu, vlakna za pojačanje i mineralna punila.
Točan profil opasnosti ovisi o SMC formulaciji, tako da se sigurnosno-tehnički list dobavljača materijala uvijek treba pregledati prije projektiranja sustava ekstrakcije.
Prvi prioritet treba biti kontrola kontaminacije na njenom izvoru.
Za CNC glodanje to obično znači:
usisavanje na razini alata ili zatvorena ćelija za podrezivanje → kanali → sustav za sakupljanje prašine
Za brušenje i abrazivnu završnu obradu, poklopce treba postaviti što je moguće bliže točki stvaranja prašine.
Tamo gdje je potrebna respiratorna zaštita, odabir respiratora mora se temeljiti na identificiranom kontaminantu i izmjerenoj izloženosti, a ne automatskom dodjeljivanju iste maske svakoj radnji.
Potrebna je posebna pozornost ako SMC formulacija sadrži kristalni silicij. U Sjedinjenim Američkim Državama, OSHA-in standard za udisanje kristalnog silicijevog dioksida za opću industriju definira razinu djelovanja od 25 μg/m³ i dopuštenu granicu izloženosti od 50 μg/m³ kao 8-satni TWA.
Stiren također treba procijeniti ako je relevantan za određeni sustav smole ili proces. Ne treba pretpostaviti da strojna obrada svake potpuno stvrdnute SMC komponente stvara istu izloženost stirenu.
Sakupljeni otpad od obrezivanja treba čuvati i odvojiti od općeg otpada iz proizvodnje. Postrojenja bi trebala odrediti mogućnosti odlaganja ili recikliranja prema sastavu materijala, lokalnim pravilima o otpadu, kontaminaciji i mogućnostima dostupnih izvođača radova za recikliranje.
Pregled i završna obrada nakon obrezivanja
Skraćenu komponentu treba ocijeniti pomoću kriterija povezanih s njezinom stvarnom funkcijom.
Uobičajene metode inspekcije uključuju:
- digitalna čeljust za jednostavne mjere;
- go/no-go mjerači za ponavljajuću proizvodnju;
- mjerenje profila;
- optički pregled;
- 3D skeniranje;
- koordinatni mjerni strojevi za kritičnu geometriju.
Plan inspekcije može definirati:
| Značajka | Primjer kontrole |
|---|---|
| Ukupna obrezana dimenzija | Tolerancija crteža |
| Položaj montažne rupe | Tolerancija položaja od referentne točke |
| Izbijanje ruba | Najveća dopuštena vizualna ili dimenzijska granica |
| Burr / labava vlakna | Nema smetnji pri montaži |
| Radijus ruba | Crtež ili zahtjev kupca |
| Kozmetički rub | Odobreni referentni uzorak |
Zahtjevi bi trebali proizaći iz crteža komponente i specifikacije kupca, a ne pomoću jednog univerzalnog SMC standarda rubne kvalitete.
Nakon obrezivanja, dijelovi mogu zahtijevati četkanje, brušenje, lokalizirano uklanjanje ivica, uklanjanje prašine, pripremu premaza ili brtvljenje rubova.
Ako se pojavi prekomjerno pucanje vlakana, jednostavno dodavanje ručnog brušenja može sakriti simptom bez popravljanja procesa.
Proizvođač bi trebao istražiti:
- istrošeni alati;
- netočna posmaka ili brzina vretena;
- neadekvatna podrška za učvršćenje;
- vibracija;
- loša ulazna ili izlazna strategija;
- nekonzistentna oblikovana geometrija.
Koja je metoda podrezivanja SMC ekonomičnija?
Najniža cijena strojnog sata ne mora nužno proizvesti najnižu cijenu dijela.
Korisna usporedba trebala bi uključivati:
Trošak po prihvaćenom dijelu = trošak stroja radna snaga alatna oprema amortizacija trim-matrike amortizacija potrošni materijal održavanje otpad prerada
CNC glodanje obično pruža atraktivnu ravnotežu između fleksibilnosti i točnosti.
Vodeni mlaz je koristan za fleksibilno netermalno rezanje i teške geometrije.
Namjensko rezanje kalupa postaje sve privlačnije kada je godišnji volumen velik, a dizajn komponenti stabilan.
Ručno obrezivanje ostaje korisno za prototipove i prerade, ali ga postaje teško kontrolirati kako proizvodnja raste.
Lasersko rezanje treba procijeniti tek nakon potvrde da stvarna SMC formulacija može zadovoljiti zahtjeve za toplinska oštećenja i kvalitetu rubova.
Za mnoge proizvodne linije najbolje rješenje nije jedan proces, već kombinacija kalupljenja, automatiziranog rukovanja, podrezivanja, bušenja, čišćenja i pregleda.
Planiranje SMC proizvodne linije
Idealno bi bilo razmotriti zahtjeve za obrezivanjem prije finalizacije linije za kompresijsko kalupljenje.
Geometrija dijela, očekivano iskrivljenje, referentne lokacije, položaj bljeskalice, vrijeme takta proizvodnje, pristupačnost robota i zahtjevi strojne obrade nizvodno mogu utjecati na planiranje tiska i automatizacije.
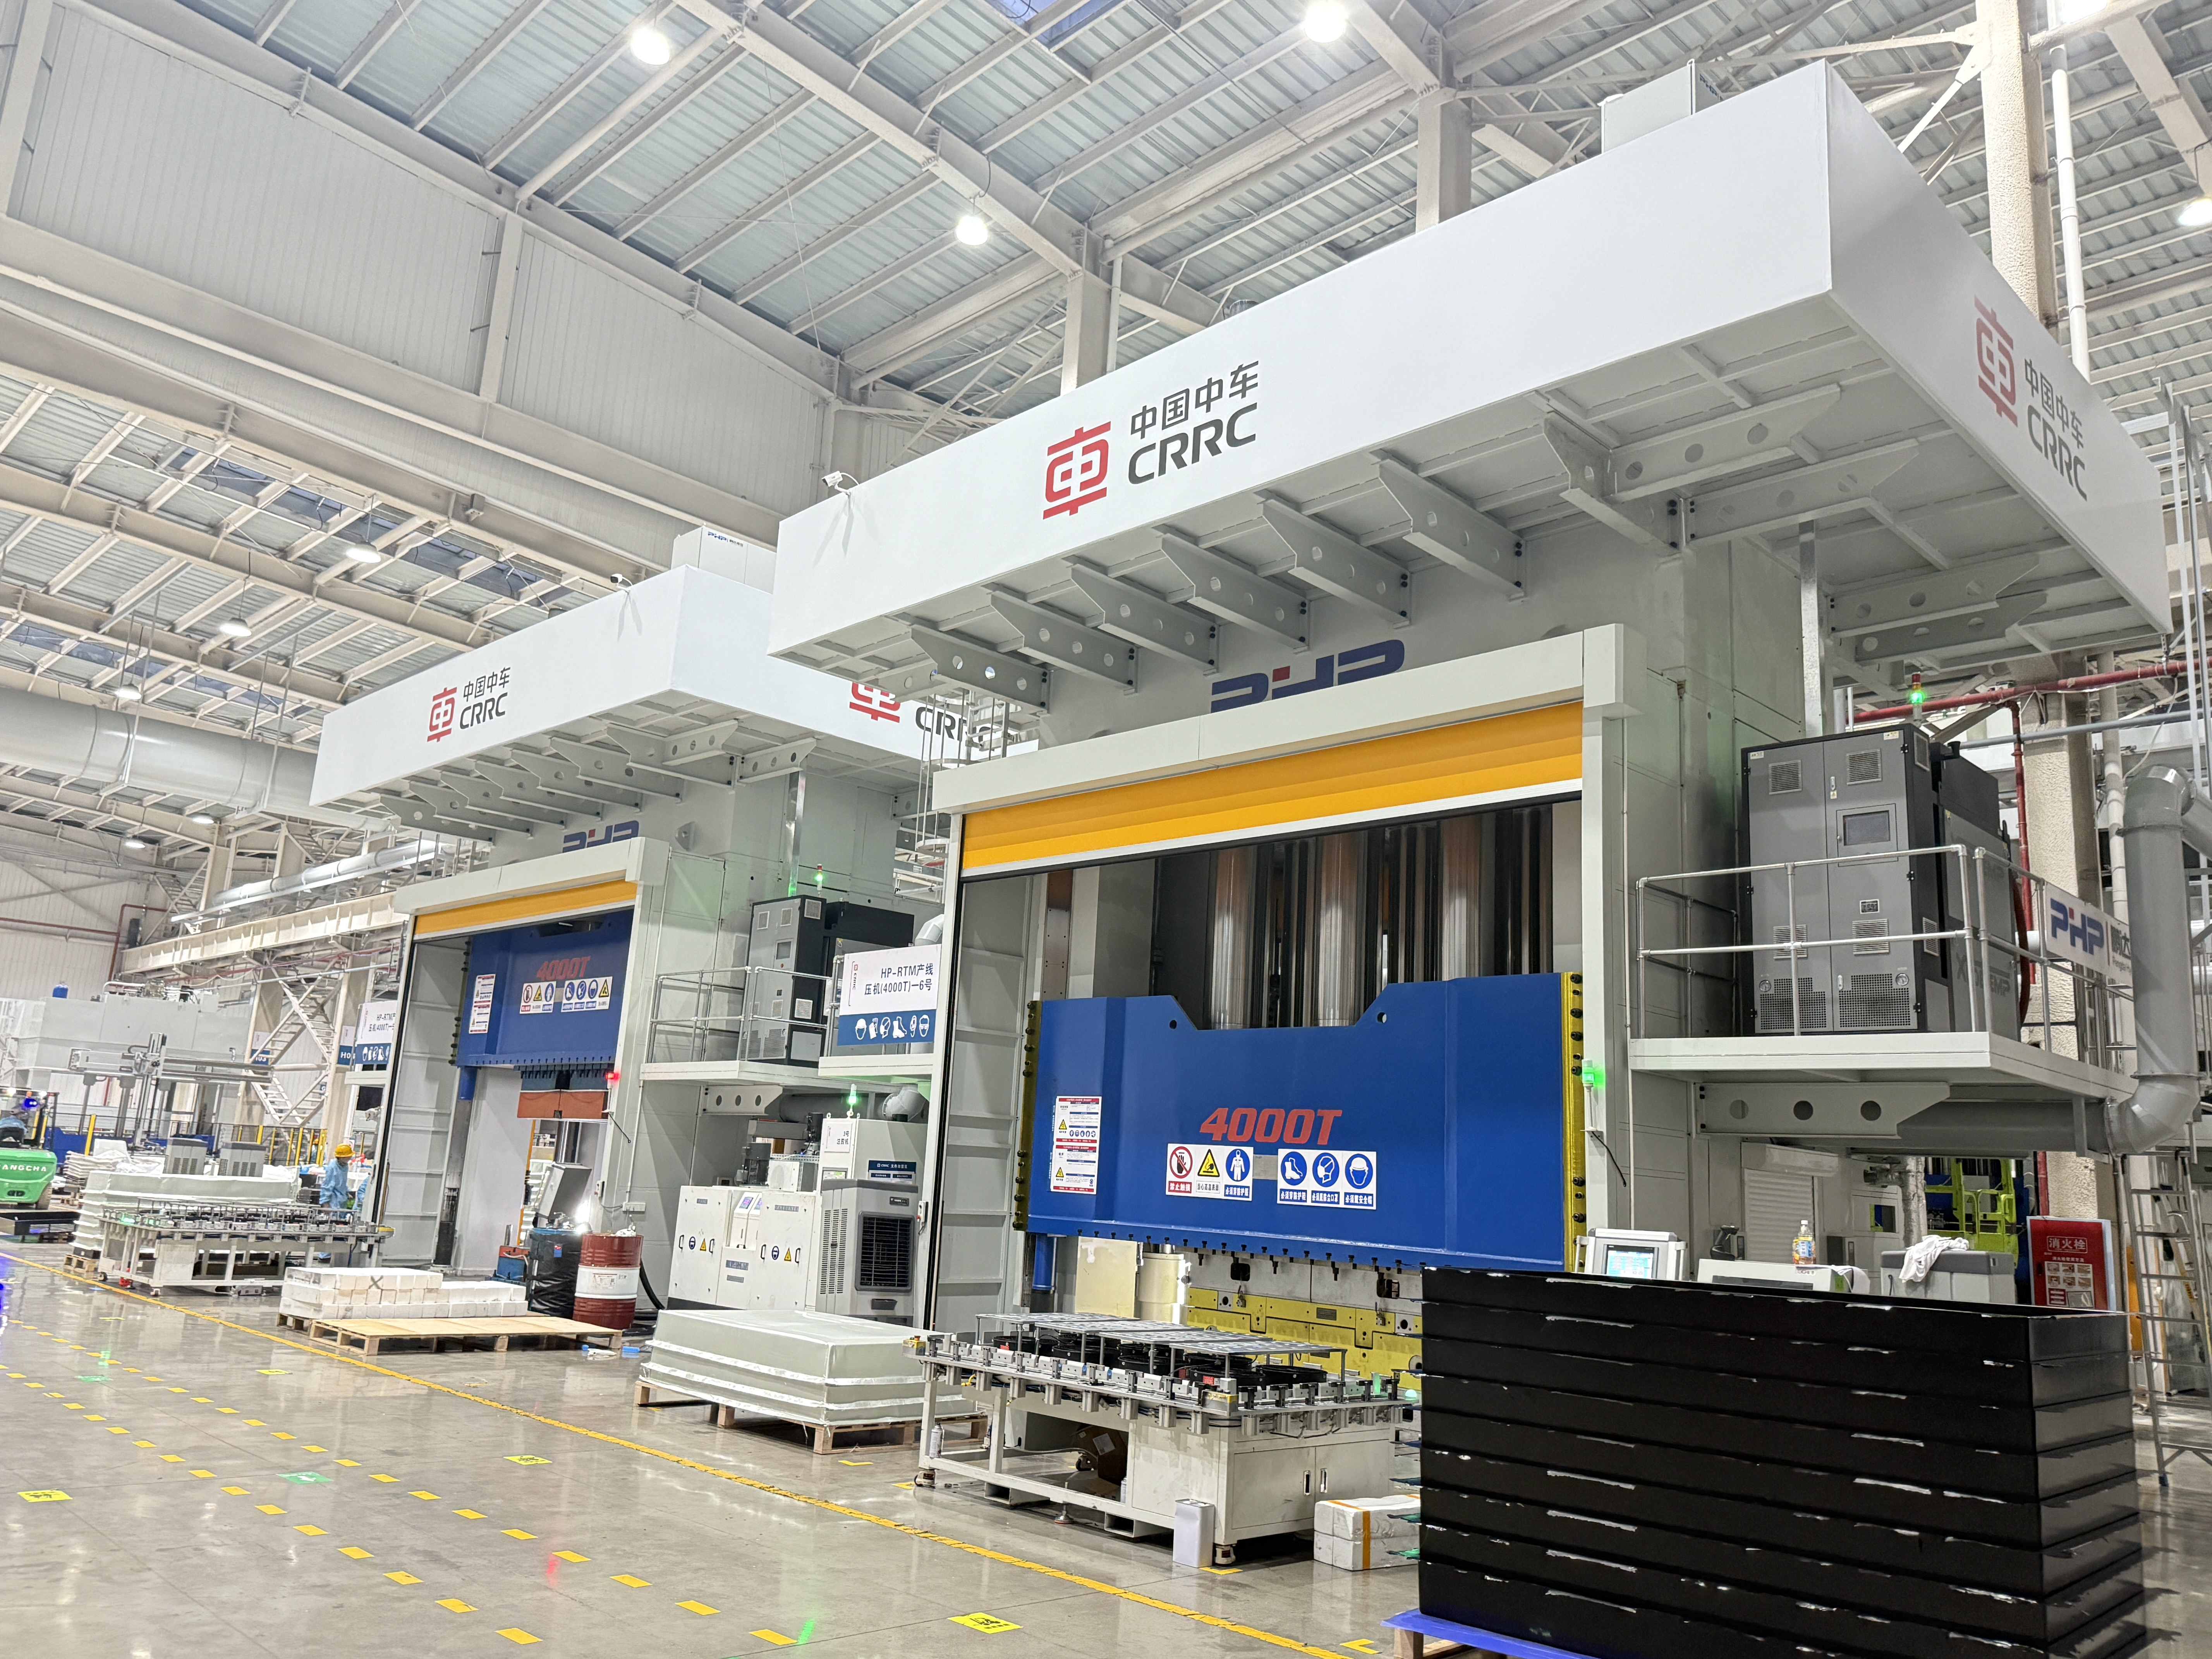
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. fokusira se na SMC opremu za kompresijsko kalupljenje i proizvodna rješenja za industrijske kompozitne komponente.
Prilikom ocjenjivanja novog SMC projekta, pružanje sljedećih informacija pomaže inženjerima da razviju praktičniji koncept proizvodnje:
- SMC crtež dijela ili 3D model;
- formulacija materijala;
- maksimalne dimenzije komponenti;
- težina i debljina dijela;
- potrebna sila oblikovanja;
- godišnji obujam proizvodnje;
- ciljno vrijeme ciklusa;
- tolerancija dimenzija;
- zahtjevi za podrezivanje i bušenje;
- željenu razinu automatizacije.
Razmatranje operacija kalupljenja i naknadnog kalupljenja zajedno može pomoći u izbjegavanju stvaranja brzog procesa kalupljenja koji jednostavno pomiče proizvodno usko grlo nizvodno.
FAQ
Kako odabrati najbolju metodu podrezivanja za SMC dio?
Počnite s godišnjim volumenom, geometrijom, debljinom, tolerancijom, formulacijom materijala i dopuštenim ulaganjem alata. CNC glodanje nudi visoku fleksibilnost, vodeni mlaz izbjegava termičko rezanje, a namjensko obrezivanje matrice često je privlačno za stabilne proizvode velike količine.
Koje CNC postavke treba koristiti za SMC glodanje?
Ne postoji univerzalna postavka. Brzina vretena, posmak, promjer rezača, dizajn žljebova, materijal alata i smjer rezanja trebaju se utvrditi kroz probe koristeći stvarni SMC. Treba pratiti trošenje alata jer može utjecati i na silu rezanja i na kvalitetu ruba.
Mogu li se SMC dijelovi rezati laserom?
Neke SMC formulacije mogu se laserski obraditi, ali se mora procijeniti toplinska degradacija, promjena boje, isparenja i rubovi pod utjecajem topline. Mehaničko glodanje ili rezanje vodenim mlazom često je lakše kvalificirati za konvencionalne SMC komponente.
Kako se može spriječiti kretanje tijekom vožnje velikom brzinom?
Koristite ponovljive referentne lokacije, odgovarajuću potporu, vakuumske zone ili pravilno postavljene stezaljke i razmak oko putanje rezača. Izbjegavajte stezanje komponente na način da je privremeno deformirate.
Kako treba kontrolirati prašinu od SMC trima?
Uhvatite prašinu što je moguće bliže točki rezanja koristeći alat za izvlačenje ili zatvorenu ćeliju za podrezivanje spojenu na odgovarajući sustav za skupljanje prašine. Procjena izloženosti i odabir OZO trebaju se temeljiti na stvarnom sastavu SMC i izmjerenim uvjetima na radnom mjestu.
Kakvi su troškovi CNC glodanja i rezanja kalupa u usporedbi?
CNC ima niže namjenske troškove alata i lakše ga je reprogramirati, dok obrezivanje matrica zahtijeva više početnog alata, ali može pružiti puno kraće cikluse ponavljanja. Godišnji volumen, životni vijek proizvoda, učestalost promjene dizajna, rad, trošenje alata i otpad trebaju biti uključeni u usporedbu.


