


Sheet Molding Compound (SMC) je postao važan kompozitni materijal za proizvođače automobila koji traže laganu konstrukciju, otpornost na koroziju, integraciju dijelova i ponovljivu proizvodnju velikih količina. Međutim, uspješna automobilska SMC proizvodnja ovisi o puno više od stavljanja materijala u zagrijani kalup. Stanje materijala, dizajn punjenja, temperatura kalupa, profil zatvaranja preše, tlak kalupljenja, vrijeme stvrdnjavanja, točnost alata i kontrola kvalitete rade zajedno kao jedan proizvodni sustav.
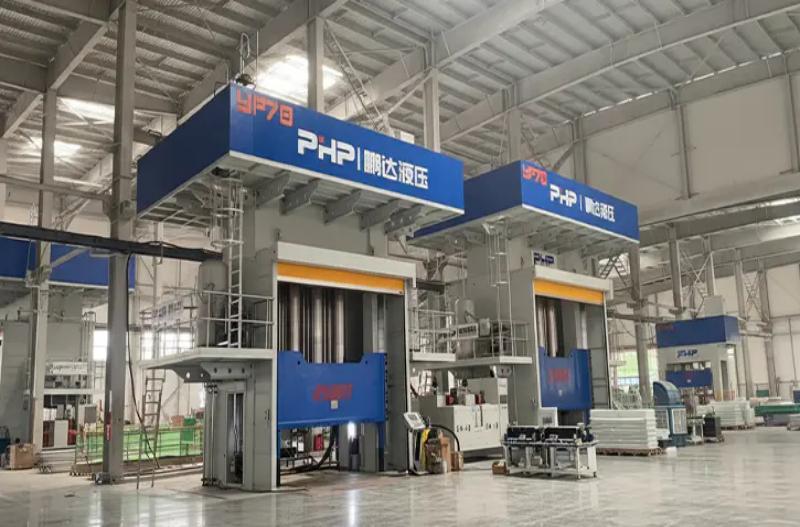
Za proizvođače originalne opreme za automobile, dobavljače Tier-1 i tvrtke za izradu kompozitnih materijala, razumijevanje cjelokupnog procesa proizvodnje automobilskih dijelova SMC-a ključno je pri planiranju nove proizvodne linije ili odabiru hidrauličke preše. Ovaj vodič objašnjava proces od pripreme materijala do pregleda gotovog dijela, s posebnom pozornošću na parametre preše i kalupljenja koji utječu na kvalitetu, vrijeme ciklusa i dosljednost proizvodnje.
1. Od SMC ploče do gotovog automobilskog dijela: Cjelokupni proizvodni proces
Automobilski SMC općenito stiže u tvornicu za oblikovanje kao zreli limeni materijal zaštićen nosećim filmovima. Za razliku od injekcijskog prešanja, gdje se peleti tope i ubrizgavaju kroz sustav klizača, SMC kompresijsko prešanje počinje s unaprijed određenom količinom i rasporedom pločastog materijala poznatog kao naplatiti .
Priprema materijala i projektiranje punjenja
SMC ploča se prvo kondicionira prema preporukama dobavljača materijala. Operateri ili automatizirani sustavi za rezanje zatim uklanjaju noseću foliju, režu listove u potrebne oblike i važu ih kako bi se postigla navedena masa punjenja.
Postavljanje naboja je kritično. Materijal ne pokriva uvijek cijelu šupljinu kalupa prije prešanja. Umjesto toga, punjenje može zauzeti samo dio projicirane površine šupljine tako da materijal teče tijekom kompresije. Optimalna pokrivenost ovisi o geometriji dijela, sadržaju vlakana, rebrima, izbočinama, debljini stijenke, površinskim zahtjevima i prihvatljivom smjeru protoka vlakana.
Punjenje kalupa i zatvaranje preše
Pripremljena šarža se stavlja u zagrijani donji kalup. Ovisno o obujmu proizvodnje, utovar može biti ručni ili izveden pomoću robota i automatiziranih sustava za rukovanje.
Preša tada slijedi kontrolirani profil zatvaranja, umjesto da se jednostavno kreće od otvorenog do zatvorenog jednom brzinom. Praktični SMC slijed obično uključuje:
- brz pristup za smanjenje neproduktivnog vremena;
- kontrolirani kontakt sa SMC nabojem;
- spori zatvarač za kontrolu protoka materijala;
- povećanje pritiska kako se šupljina približava konačnoj debljini;
- držanje pritiska dok se duroplast smola stvrdnjava; i
- kontrolirano otpuštanje tlaka nakon čega slijedi otvaranje kalupa.
Ovaj višefazni profil gibanja posebno je važan za velike automobilske komponente jer nekontrolirano zatvaranje može pretjerano pomaknuti vlakna, zadržati zrak, stvoriti bljesak ili proizvesti neravnomjerno punjenje.
Automobilske aplikacije
SMC je prikladan i za komponente putničkih i gospodarskih vozila gdje je važno oblikovanje velike površine, otpornost na koroziju, električna izolacija, stabilnost dimenzija ili lagani dizajn. Tipične primjene mogu uključivati vanjske ploče karoserije, štitnike za podvozje, prednje strukture, poklopce i kućišta baterija, strukturne ploče, električna kućišta, unutarnje potpore i komponente karoserije komercijalnih vozila.
2. Automobilski SMC materijali i njihov utjecaj na oblikovanje
SMC nije jedan standardizirani materijal. Kvalitete automobila mogu se značajno razlikovati u kemijskom sastavu smole, ojačanju staklenim vlaknima, mineralnom punilu, dodacima za kontrolu skupljanja, sustavu otvrdnjavanja, pigmentaciji i drugim dodacima za obradu.
Konvencionalna formulacija može koristiti duroplastičnu matricu na bazi nezasićenog poliestera ojačanu usitnjenim staklenim vlaknima. Drugi sustavi smola mogu se odabrati kada kemijska otpornost, temperaturne karakteristike, ponašanje plamena, električna svojstva ili drugi zahtjevi specifični za primjenu postanu važniji.
| Materijalna varijabla | Glavna funkcija | Učinak na kompresijsko kalupljenje |
| Sustav smole | Formira duroplastičnu matricu | Utječe na viskoznost, temperaturu stvrdnjavanja, brzinu stvrdnjavanja i konačnu izvedbu |
| Sadržaj staklenih vlakana | Pruža pojačanje | Veća armatura može povećati otpor tečenju i potrebnu silu oblikovanja |
| Duljina vlakana | Utječe na mehaničko ponašanje | Utječe na orijentaciju protoka, snagu i ponašanje punjenja |
| Mineralna punila | Izmijenite troškove, skupljanje i dimenzionalno ponašanje | Utječu na gustoću, viskoznost, završnu obradu površine i punjenje kalupa |
| Aditivi niskog profila | Kontrolirajte skupljanje kalupa | Može poboljšati kvalitetu površine i stabilnost dimenzija |
| Materijalna zrelost | Uspostavlja odgovarajuću konzistenciju lista | Izravno utječe na rukovanje, viskoznost i ponovljivost protoka |
| Temperatura punjenja | Određuje stanje početka obrade | Može utjecati na početnu viskoznost i ponašanje punjenja |
Iz tog razloga, hidraulička preša ne bi se trebala konfigurirati samo na temelju generičke SMC specifikacije. Odabranu vrstu materijala za automobile treba ocijeniti zajedno s geometrijom kalupa i proizvodnim zahtjevima.
3. Parametri kompresijskog kalupljenja i optimizacija vremena ciklusa
Faza kalupljenja je mjesto gdje performanse preše imaju najveći utjecaj na automobilsku SMC proizvodnju. Temperatura, tlak, položaj, brzina i vrijeme moraju ostati dovoljno ponovljivi od ciklusa do ciklusa.
Temperatura kalupa
Mnogi konvencionalni SMC sustavi koriste grijane kalupe u otprilike 140-160°C domet. Ovo bi trebalo tretirati kao početnu regiju inženjeringa, a ne univerzalnu specifikaciju. Stvarna zadana vrijednost ovisi o kemiji smole, sustavu inicijatora, debljini dijela, udaljenosti protoka i potrebnoj kvaliteti površine.
Ujednačenost temperature može biti jednako važna kao i prosječna temperatura kalupa. Toplije područje može početi stvrdnjavati prerano dok materijal još teče drugdje, dok hladnije područje može zahtijevati dulje vrijeme stvrdnjavanja ili dovesti do nepotpunog stvrdnjavanja.
Tlak kalupljenja i tonaža preše
Tlak kalupljenja također značajno varira. Mnoge konvencionalne SMC komponente mogu započeti razvoj procesa unutar otprilike 3,5–10 MPa području, dok teško punjenje, visoko ojačani materijali ili složeni strukturni dijelovi mogu zahtijevati veće vrijednosti koje se približavaju ili premašuju 10–15 MPa .
Potrebnu tonažu hidrauličke preše stoga treba prvenstveno izračunati iz projektirane površine kalupljenja i potrebnog tlaka u šupljini:
Zatim treba uzeti u obzir inženjersku marginu za varijacije materijala, neravnomjerno opterećenje, osjetljivost bljeskalice, razvoj procesa i buduće proizvodne zahtjeve. Odabir SMC preše samo prema težini gotovog dijela može dovesti do ozbiljnog smanjenja veličine.
Vrijeme stvrdnjavanja i zadržavanja pritiska
Razdoblje zadržavanja pritiska ili stvrdnjavanja od približno 60–180 sekundi može biti korisna preliminarna referenca za mnoge SMC primjene u automobilskoj industriji, iako deblje komponente i određene formulacije mogu zahtijevati dulje cikluse.
Rizično je pokušati smanjiti vrijeme ciklusa jednostavnim povećanjem temperature kalupa. Ako se površina počne stvrdnjavati prije nego što je punjenje u potpunosti isteklo, mogu se pojaviti kratki udarci, linije zavara, loše popunjavanje rebra ili površinski defekti.
Odakle obično dolaze poboljšanja vremena ciklusa
- smanjenje nepotrebnog vremena prilaska i povratka tiska;
- optimiziranje prijelaza između kontrole položaja i kontrole tlaka;
- poboljšanje ujednačenosti zagrijavanja kalupa;
- stabilizacija težine i položaja punjenja;
- korištenjem automatiziranog rezanja, utovara i istovara;
- optimiziranje prozora stvrdnjavanja specifičnog za materijal;
- korištenje paralelnog trimanja ili nizvodnih operacija; i
- snimanje krivulja ciklusa za prepoznavanje varijacija procesa.
Moderne servo-upravljane hidrauličke preše posebno su korisne tamo gdje je potrebno više stupnjeva brzine i tlaka. Upravljanje zatvorenom petljom omogućuje recepturi stroja da neovisno definira brzinu približavanja, položaj kontakta, brzinu kalupljenja, rampu pritiska, pritisak držanja, otpuštanje i povratak.
4. Dizajn kalupa i preše za automobilske SMC dijelove
Prešanje velikih količina automobila zahtijeva da kalup i preša budu projektirani zajedno. Imati dovoljnu tonažu ne znači automatski da preša može raditi s određenim SMC kalupom.
Važni parametri podudaranja preše i kalupa uključuju:
- projektirano područje kalupljenja za izračunavanje potrebne sile;
- dimenzije kalupa za određivanje veličine ploče;
- visina zatvorenog kalupa za izbor dnevnog svjetla stroja;
- potrebna udaljenost otvaranja za izračun hoda;
- zahtjevi za izdvajanje dijelova za dnevno svjetlo i razmak automatizacije;
- težina kalupa za dizajn ploča i konstrukcija;
- zone grijanja za ujednačenost temperature; i
- paralelizam i krutost ploče za konzistentnu debljinu šupljine.
Što se tiče samog kalupa, odzračivanje mora omogućiti izlazak zarobljenih plinova i zraka tijekom protoka materijala. Bljeskalice i preljevna područja trebala bi biti projektirana u skladu s ponašanjem materijala, a ne tretirati ih kao naknadnu misao. Loša ventilacija može pridonijeti poroznosti, opekotinama i nepotpunom punjenju, dok neodgovarajući dizajn preljeva može povećati materijalni otpad.
Veliki automobilski kalupi također bi trebali osigurati stabilnu raspodjelu topline. Rasporedi kanala za grijanje ili električnih grijača trebali bi minimizirati vruće i hladne zone na širokim površinama kalupa. Umetci, izbacivači i lokalne značajke moraju biti dizajnirani tako da ne ometaju protok materijala ili stvaraju nekontrolirano usmjerenje vlakana.
5. Kontrola kvalitete, kvarovi i automobilska kvalifikacija
Automobilska SMC proizvodna linija treba kontrolu kvalitete na tri razine: ulazna kontrola materijala, praćenje procesa kalupljenja i validacija gotovih dijelova.
Praćenje procesa
Zapisi o proizvodnji mogu uključivati težinu punjenja, šaržu materijala, temperaturu kalupa, položaj zatvaranja, brzinu kalupljenja, vršni tlak, pritisak držanja, vrijeme stvrdnjavanja i ukupno vrijeme ciklusa. Praćenje ovih varijabli pomaže proizvođačima da uspostave stabilan prozor procesa i istraže nedostatke koristeći stvarne podatke stroja umjesto pretpostavki operatera.
Tipična inspekcija gotovih dijelova
Ovisno o komponenti i specifikaciji kupca, inspekcija može uključivati vizualne provjere površine, mjerenje dimenzija, CMM inspekciju, ispitivanje gustoće, ispitivanje na rastezanje ili savijanje, ispitivanje na udar, procjenu upijanja vode, termičku analizu kao što je DSC i odabrane nedestruktivne metode inspekcije za sigurnosno kritične strukture.
| Uobičajeni kvar | Mogući uzroci | Tipični korektivni smjer |
| Poroznost / šupljine | Zarobljeni zrak, loša ventilacija, neodgovarajući profil za zatvaranje | Pregledajte postavljanje punjenja, ventilaciju i brzinu zatvaranja kalupa |
| Kratki udarac | Nedovoljno punjenje, slab protok, prerano stvrdnjavanje ili neadekvatan tlak | Provjerite težinu punjenja, temperaturu, udaljenost protoka i tlak |
| Pretjerano bljeskanje | Prekomjerno punjenje, pretjerani pritisak ili stanje alata | Pregledajte masu punjenja, profil tlaka i stanje kalupa |
| Iskrivljenost | Neravnomjerno stvrdnjavanje, toplinska neravnoteža ili orijentacija vlakana | Pregledajte raspodjelu temperature, obrazac punjenja i podršku za hlađenje |
| Površinska valovitost | Protok materijala, skupljanje ili temperaturne varijacije | Optimizirajte stanje materijala, temperaturu alata i profil protoka |
| Delaminacija | Stanje materijala, zarobljen zrak ili nedovoljna konsolidacija | Pregledajte rukovanje materijalom, raspored punjenja i pritisak kalupljenja |
Dokumentacija o kvaliteti automobila
Za OEM i Tier-1 programe, odobrenje dijela seže dalje od jednostavne inspekcije dimenzija. Ovisno o kupcu i razini opskrbnog lanca, proizvođači će možda morati raditi unutar sustava upravljanja kvalitetom temeljenog na IATF 16949 i zahtjevima podrške kao što su APQP, PPAP, PFMEA, kontrolni planovi, MSA, SPC, studije sljedivosti i sposobnosti procesa.
Točan kvalifikacijski paket ovisi o zahtjevima proizvođača originalne opreme i kupca. Ford, General Motors, Stellantis, BMW, Volkswagen i drugi proizvođači automobila mogu zadržati vlastite dodatne zahtjeve, tako da bi se plan proizvodnje i inspekcije trebao uspostaviti iz primjenjivih specifikacija kupca, a ne pretpostaviti jedan univerzalni kontrolni popis za odobrenje.
Prednosti i ograničenja SMC-a za automobilsku proizvodnju
SMC nudi nekoliko prednosti za automobilske komponente. Veliki i geometrijski složeni dijelovi često se mogu oblikovati kompresijom u jednom alatu, što omogućuje integraciju rebara, izbočina, montažnih značajki i drugih funkcija u jednu komponentu. Materijal također pruža otpornost na koroziju, električnu izolaciju i povoljan odnos krutosti i težine.
Međutim, SMC nije automatski najjeftinije rješenje za svaki dio. Preše velikog kapaciteta i veliki grijani kalupi zahtijevaju značajna početna ulaganja. Protokom materijala i orijentacijom vlakana mora se upravljati pažljivo, površine koje odgovaraju izgledu zahtijevaju strožu kontrolu procesa, a reciklaža duroplastičnih kompozita ostaje kompliciranija od ponovnog taljenja konvencionalnih termoplasta.
Najjači poslovni slučaj obično se pojavljuje kada integracija komponenti, otpornost na koroziju, mala težina, sloboda dizajna i ponovljivost velike količine opravdavaju ulaganje u alate i opremu.
Planirate automobilsku SMC proizvodnu liniju?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. razvija hidraulička i servo-kontrolirana rješenja za prešanje za SMC i druge kompozitne primjene kompresijskog kalupljenja.
Za novi automobilski SMC projekt navedite crtež dijela, predviđeno područje kalupljenja, SMC razred materijala, dimenzije kalupa, težina kalupa, ciljno vrijeme ciklusa, godišnji volumen proizvodnje, potrebna metoda grijanja i zahtjevi za automatizaciju .
Ovi se unosi mogu koristiti za procjenu odgovarajuće tonaže preše, dimenzija ploče, dnevnog svjetla, hoda, konfiguracije grijanja kalupa, kontrole tlaka i položaja, automatizacije utovara/istovara i ukupne konfiguracije proizvodne linije.
Kontaktirajte Wuxi PengdaHZ kako biste razgovarali o zahtjevima vaše SMC preše ili automatizirane kompozitne linije za oblikovanje.
Često postavljana pitanja
Koji se materijali obično koriste u automobilskoj SMC?
Automobilski SMC obično se sastoji od sustava termoreaktivne smole, ojačanja od sjeckanih staklenih vlakana, mineralnih punila, aditiva za kontrolu skupljanja, sredstava za stvrdnjavanje i aditiva za obradu. Točna formulacija ovisi o zahtjevima strukturne, površinske, toplinske, električne i kemijske otpornosti.
Koja se temperatura i tlak koriste za automobilsko kompresijsko kalupljenje SMC?
Mnogi konvencionalni SMC materijali koriste temperature kalupa oko 140–160°C. Preliminarni tlakovi kalupljenja obično mogu pasti unutar otprilike 3,5–10 MPa, dok složeni strukturni dijelovi mogu zahtijevati viši tlak. Konačni parametri uvijek bi se trebali temeljiti na preporukama dobavljača odabranog materijala i potvrditi ispitivanjem kalupa.
Kako izračunati tonažu hidrauličke preše potrebnu za SMC automobilski dio?
Preliminarni izračun množi predviđenu površinu kalupljenja s potrebnim tlakom šupljine. Zatim se dodaje odgovarajuća inženjerska margina u skladu s dizajnom kalupa, varijacijama materijala, opterećenjem šupljine i proizvodnim zahtjevima.
Koji parametri preše imaju najveći utjecaj na kvalitetu SMC?
Važne varijable uključuju brzinu zatvaranja kalupa, prijelaz iz položaja u tlak, tlak kalupljenja, stabilnost tlaka, vrijeme stvrdnjavanja, ujednačenost temperature kalupa, paralelnost ploče i ponovljivost između ciklusa kalupljenja.
Kako proizvođači mogu smanjiti vrijeme ciklusa SMC automobilskih dijelova?
Vrijeme ciklusa može se smanjiti skraćivanjem neproduktivnih pokreta preše, optimiziranjem prozora stvrdnjavanja specifičnog za materijal, poboljšanjem zagrijavanja kalupa, automatiziranjem pripreme punjenja i rukovanja, stabilizacijom postavljanja punjenja i premještanjem rezanja ili sekundarnih operacija izvan stanice za kalupljenje gdje je to praktično.
Koji su najčešći nedostaci SMC kalupljenja?
Uobičajeni problemi uključuju poroznost, kratke udarce, pretjerano bljeskanje, valovitost površine, iskrivljenost i raslojavanje. Dijagnoza treba zajedno uzeti u obzir stanje materijala, dizajn punjenja, temperaturu kalupa, ventilaciju, brzinu zatvaranja preše, povijest tlaka i uvjete otvrdnjavanja.
Koji se zahtjevi kvalitete odnose na automobilske SMC komponente?
Zahtjevi ovise o OEM-u, kupcu Tier-1 i komponenti. Automobilski programi mogu uključivati sustave kvalitete IATF 16949 zajedno s APQP, PPAP, PFMEA, kontrolnim planovima, MSA, SPC, sljedivosti, studijama sposobnosti i testiranjem proizvoda specifičnih za kupca.
Može li se otpad iz SMC proizvodnje reciklirati?
SMC je termoreaktivni kompozit, tako da se stvrdnuti otpad ne može jednostavno otopiti i preoblikovati kao termoplast. Ovisno o materijalu i regionalnoj infrastrukturi otpada, opcije mogu uključivati mehaničko smanjenje veličine i ponovnu upotrebu kao punila, oporabu u industriji cementa, specijalizirane procese recikliranja kompozita ili druge odobrene rute gospodarenja otpadom. Proizvođači bi trebali procijeniti rutu prema lokalnim propisima i zahtjevima kupaca za održivošću.


